




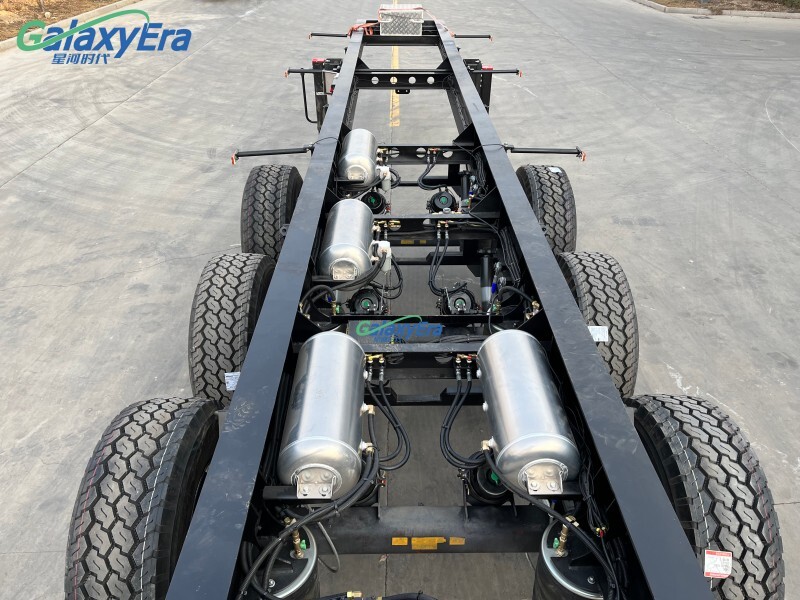
La protection contre la corrosion en milieu côtier doit être définie avant de figer la fabrication et le processus de revêtement d’une semi-remorque porte-conteneurs. Une couche de peinture plus épaisse ne peut pas, à elle seule, compenser la contamination par le sel, les assemblages difficiles d’accès ou l’eau piégée autour des dispositifs de verrouillage des conteneurs. Pour les évaluateurs techniques, la spécification la plus solide relie l’environnement d’exploitation aux détails du châssis, à un système de revêtement compatible et aux rapports d’inspection démontrant comment la protection a été appliquée.
Une usine de semi-remorques porte-conteneurs devrait donc être en mesure d’expliquer à la fois le système de protection proposé et la manière dont elle maîtrise la production. La solution appropriée dépend de la fréquence d’exposition de la remorque au sel, de la durée pendant laquelle les surfaces restent humides, des zones où les opérations de manutention endommagent le revêtement et de l’accessibilité de ces zones pour les équipes de maintenance. Ces conditions déterminent si la finition standard de l’usine convient ou si la commande nécessite des modifications concernant la préparation, le drainage, la protection des composants ou les procédures de réparation.
Commencez par évaluer l’exposition réelle de la remorque. L’expression « utilisation en milieu côtier » est trop générale pour constituer une exigence technique. Une remorque stationnée dans une aire portuaire exposée entre de courts trajets subit des cycles d’humidification et de séchage différents de ceux d’une remorque qui se rend occasionnellement dans un terminal et passe le plus clair de son temps à l’intérieur des terres. La distance du littoral apporte un certain contexte, mais ne décrit ni les dépôts de sel, ni l’abri, ni les pratiques de lavage, ni les eaux stagnantes.
Fournissez au fabricant une description des conditions d’exploitation couvrant le stockage à l’extérieur, les itinéraires vers les terminaux, les modalités de lavage, la durée de service prévue et tout contact avec des sels de dégivrage ou des eaux de ruissellement contaminées. Précisez si les remorques peuvent sécher après le lavage et si l’équipe de maintenance peut éliminer les dépôts sous le châssis. Le sel retenu dans des recoins abrités peut rester problématique même lorsque les surfaces extérieures visibles semblent propres.
Reliez ensuite cette description au plan de la remorque. Les zones prioritaires comprennent les soudures, les raccordements des traverses, les supports de suspension, les fixations des béquilles, les logements des verrous de conteneur et les supports de câblage. Le positionnement des conteneurs peut endommager la finition aux points de contact, tandis que les projections de la route peuvent frapper les surfaces inférieures du châssis. Demandez à l’usine d’identifier ces zones et d’expliquer comment chacune sera protégée, inspectée et réparée.
Une flotte portuaire diversifiée peut également comprendre des équipements tels que le40 Cube Drop Side Tipper pour les transports de matériaux en vrac sur de courtes distances. La même évaluation de l’exposition peut éclairer la planification de la maintenance de l’ensemble de la flotte, mais les détails de protection doivent être adaptés à la géométrie de chaque véhicule : un châssis porte-conteneurs présente des pièges à eau, des points de contact et des accès pour l’inspection différents de ceux d’une benne basculante.
Éliminez les pièges à eau et vérifiez l’accessibilité avant de choisir la finition. La construction ouverte du châssis peut faciliter l’inspection de certaines surfaces, mais les plaques superposées, les supports et les sections fermées peuvent tout de même retenir l’humidité. Vérifiez si l’eau peut s’évacuer lorsque la remorque est stationnée, si la saleté peut obstruer les voies d’évacuation et si le lavage atteint les zones les plus susceptibles d’accumuler du sel.
Toute modification du drainage nécessite une étude d’ingénierie. L’ajout de trous dans un élément soumis à des contraintes peut nuire à ses performances structurelles, et une ouverture peut faire pénétrer de l’eau dans une cavité conçue pour rester étanche. Le plan doit distinguer les espaces étanches de ceux qui sont ventilés ou drainés et indiquer comment les surfaces intérieures seront traitées si nécessaire. Aucune des deux stratégies ne fonctionne bien si la fabrication laisse des interstices involontaires ou si les sorties deviennent inaccessibles après l’assemblage.
Demandez comment l’usine traite les arêtes vives, les projections de soudure et les profils de soudure irréguliers avant l’application du revêtement. Ces caractéristiques peuvent rendre difficile l’obtention d’une couverture continue. Lorsque le système choisi le permet, une couche de renfort appliquée au pinceau sur les arêtes, les soudures et les recoins difficiles peut leur apporter une protection supplémentaire avant l’application des couches principales. Elle nécessite toutefois une préparation adéquate et un accès physique ; elle ne peut pas corriger une crevasse qui n’a pas été traitée.
Les verrous de conteneur et les autres pièces mobiles nécessitent un traitement distinct. La protection doit préserver leur mobilité, leur engagement, leurs tolérances et l’accès pour la lubrification. La spécification doit indiquer les surfaces à revêtir, celles à masquer et les pièces qui recevront un autre traitement protecteur. Une attention similaire est nécessaire autour des connexions de mise à la terre électrique, des composants de freinage, des plaques d’identification et des interfaces de fixation.
Définissez un processus de revêtement complet avec des critères d’acceptation. Une offre qui promet une « peinture marine » ou un « traitement anticorrosion renforcé » laisse trop de points indéfinis. Demandez, sous la forme d’un système compatible, la préparation du substrat, l’apprêt, la couche intermédiaire le cas échéant, la couche de finition et les produits de réparation proposés. La documentation technique du fournisseur du revêtement doit confirmer son adéquation à l’exposition prévue et aux conditions d’application.
Les exigences de préparation doivent couvrir l’élimination de l’huile et de la graisse, les sels solubles, la propreté de la surface et le profil requis par le revêtement choisi. Le décapage par projection d’abrasif peut produire une surface adaptée, mais sa seule mention dans la description du processus ne prouve pas que la contamination par les chlorures a été maîtrisée. Convenez avant le début de la production de la méthode de contrôle des sels, des emplacements d’échantillonnage, de la limite d’acceptation et des mesures à prendre en cas de résultat non conforme.
L’épaisseur du film doit être définie avec la même précision. Indiquez l’épaisseur de film sec autorisée pour les couches concernées ou pour le système, la méthode de mesure et la répartition des mesures sur le châssis. Incluez des zones représentatives difficiles d’accès au lieu de vous fier uniquement aux surfaces planes facilement accessibles. Selon le produit et les conditions de durcissement, une épaisseur excessive peut également poser problème ; les critères d’acceptation doivent donc couvrir aussi bien une épaisseur insuffisante qu’excessive.
Les conditions d’application sont importantes, car une mesure d’épaisseur satisfaisante ne prouve ni l’adhérence ni le durcissement. Le plan de production doit contrôler la température de l’acier, l’humidité, le risque de condensation, le mélange, les délais entre couches et le durcissement avant manutention. Ces limites doivent être conformes aux exigences des produits sélectionnés. Demandez comment l’acier fraîchement préparé est protégé en attendant l’application du revêtement et comment les dommages dus à la manutention sont réparés avant l’expédition.
La galvanisation peut être envisagée si la conception du châssis et le processus de fabrication le permettent, mais elle entraîne ses propres exigences. Il faut convenir de la ventilation, du drainage, des effets dimensionnels, du traitement des interfaces filetées ou mobiles et de la réparation des zones endommagées. Si une peinture est appliquée sur la galvanisation, la préparation et la compatibilité doivent être précisées. Le choix doit tenir compte de la conception de la remorque et de la stratégie de maintenance ; la seule dénomination d’un traitement ne suffit pas à prouver son adéquation.
Intégrez les preuves fournies par l’usine aux critères d’acceptation à la livraison. L’approbation technique doit aboutir à un plan d’inspection lié à la commande réelle. Il est utile de prévoir des points de contrôle avant que l’assemblage ne masque les surfaces et avant que les couches suivantes ne dissimulent les défauts de préparation. L’aspect d’une remorque finie ne fournit que peu d’informations sur ce qui s’est passé sous son revêtement.
Le dossier de livraison doit inclure :
- Les plans approuvés indiquant les détails pertinents de drainage, d’étanchéité, de masquage et de protection.
- Les résultats de préparation des surfaces et de contrôle de la contamination, rattachés à la remorque ou au lot de production.
- L’identification des produits de revêtement, les enregistrements de lots et les relevés des conditions d’application.
- Les mesures d’épaisseur couvrant les emplacements convenus, ainsi que les rapports de réparation et de nouvelle inspection.
- La confirmation du durcissement et de l’inspection finale, ainsi que les instructions de lavage, d’inspection et de réparation du revêtement.
Définissez les mesures à prendre en cas de contrôle non conforme. L’usine doit savoir quand elle doit nettoyer à nouveau, préparer une nouvelle fois une surface, enlever un revêtement défectueux, ou réparer et réinspecter une zone. Les photographies peuvent faciliter la traçabilité, en particulier pour les surfaces qui seront ensuite masquées, mais elles doivent compléter les mesures convenues. Pour les commandes répétées, vérifiez que le processus reste homogène d’une équipe à l’autre et lors des opérations sous-traitées.
Les résultats d’essais accélérés de corrosion peuvent aider à évaluer un système de revêtement proposé, à condition que le substrat, la préparation et l’application soient représentatifs. La durée d’essai indiquée ne doit pas être directement convertie en années de service de la remorque. Les dommages liés à la manutention, la rétention du sel, le lavage et la qualité des réparations créent des conditions qu’un panneau d’essai ne reproduit pas nécessairement.
Avant d’approuver un fournisseur tel que Galaxy Era Vehicle Co.LTD pour une commande OEM/ODM, intégrez ces exigences à l’accord technique et définissez les responsabilités en cas de modification ultérieure de la conception ou de substitution du revêtement. La remise doit également préciser comment les opérateurs traitent l’acier mis à nu après un choc ou une manutention de conteneur. La protection en usine et la maintenance doivent s’inscrire dans une séquence réalisable : nettoyer la zone, évaluer les dommages, rétablir la protection spécifiée et inspecter les emplacements où la corrosion pourrait affecter un assemblage structurel ou le fonctionnement d’un verrou. Une procédure de réparation accessible et documentée permet à la spécification initiale de rester utile pendant toute la durée de service de la remorque.
Articles connexes
- ▶ Spécifier la protection contre la corrosion côtière auprès d’un fabricant de remorques porte-conteneurs
- ▶ Une usine de remorques porte-conteneurs peut-elle fabriquer un châssis pour des conteneurs de 20 et 40 pieds ?
- ▶ Comment vérifier le positionnement des verrous tournants dans une usine de fabrication de châssis porte-conteneurs
Message en ligne
Laissez un message
Si vous êtes intéressé par nos produits et souhaitez en savoir plus, veuillez laisser un message ici, nous vous répondrons dès que possible.